Αιτίες και λύσεις για κακή ευθυγράμμιση των ταινιών πόρτας WPC
Αιτίες και λύσεις για την κακή ευθυγράμμιση των ταινιών πόρτας WPC (κάμψη, ασύμμετρες λωρίδες, ανομοιόμορφο πάχος, συστροφή)
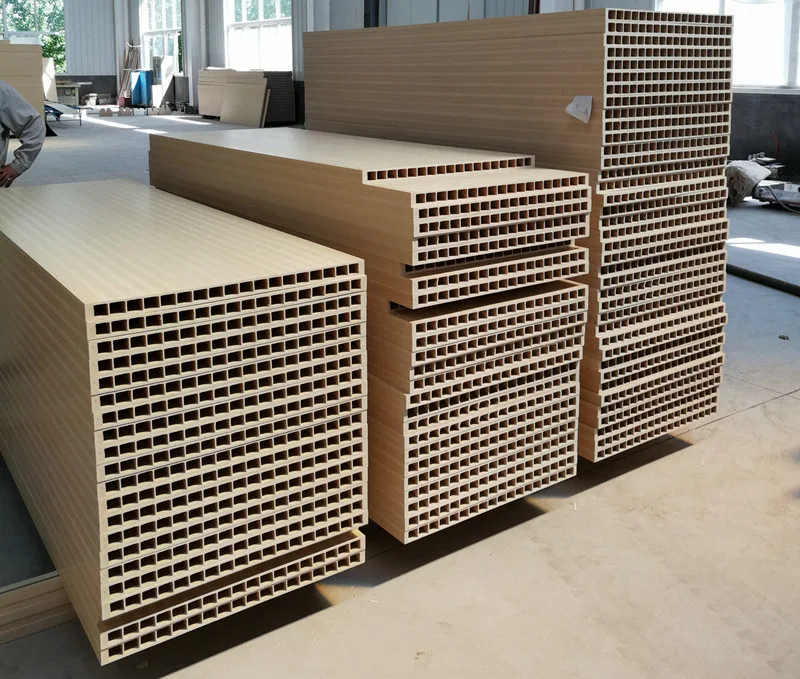
Οι πόρτες WPC κατασκευάζονται με σύνθετη επεξεργασία PVC και σκόνης ξύλου. Αυτές οι πόρτες έχουν τυπικά μια κοίλη δομή και διαμορφώνονται σε ένα μόνο βήμα χρησιμοποιώντας ένα καλούπι εξώθησης. Το κοίλο εσωτερικό είναι συνήθως εξοπλισμένο με πολλαπλές ενισχυτικές λωρίδες νευρώσεων για ενίσχυση της συνολικής αντοχής του προφίλ. Εάν αυτές οι λωρίδες ραβδώσεων παραμορφωθούν, όχι μόνο θα επηρεαστεί η επιπεδότητα της επιφάνειας, αλλά θα διακυβευτεί και η δομική ικανότητα στήριξης του προφίλ, αποτρέποντας πιθανώς τη σωστή εισαγωγή της ενισχυτικής χαλύβδινης επένδυσης κατά την επακόλουθη συναρμολόγηση του πάνελ της πόρτας – επηρεάζοντας έτσι άμεσα την ποιότητα και την απόδοση εγκατάστασης της τελικής πόρτας. Αξιοποιώντας την εκτεταμένη εμπειρία παραγωγής τους, οι μηχανικοί της Yongte εντόπισαν τις κοινές αιτίες παραμόρφωσης της λωρίδας νευρώσεων κατά τη διαδικασία χύτευσης με εξώθηση για ξύλινες πλαστικές πόρτες και ανέπτυξαν αντίστοιχες, εφαρμόσιμες λύσεις. Αυτές οι λύσεις επιτρέπουν στους τεχνικούς παραγωγής να διαγνώσουν και να εντοπίσουν γρήγορα το πρόβλημα, να προσαρμόσουν έγκαιρα τις παραμέτρους παραγωγής και τις ρυθμίσεις εξοπλισμού, να μειώσουν το ποσοστό ελαττωμάτων και να εξασφαλίσουν σταθερή ποιότητα παραγωγής για προφίλ πόρτας από ξύλο πλαστικό. Η επόμενη ενότητα θα αναλύσει συστηματικά τις συγκεκριμένες εκδηλώσεις και τις μεθόδους επίλυσης για κάθε πιθανή αιτία, ταξινομημένες ανάλογα με το επίπεδο προτεραιότητάς τους.
Η παραμόρφωση των λωρίδων ενίσχυσης πόρτας WPC αναφέρεται γενικά σε εσωτερικές λωρίδες οπλισμού. Οι κοινές εκδηλώσεις περιλαμβάνουν: πλευρική απόκλιση ή κάμψη σχήματος S των λωρίδων, ανομοιόμορφο πάχος (ορισμένα τμήματα παχύτερα ή λεπτότερα από άλλα), συνολική συστροφή της λωρίδας, σε σοβαρές περιπτώσεις, διαχωρισμός μεταξύ της λωρίδας ενίσχυσης και του εξωτερικού τοιχώματος, κακή ευθυγράμμιση της κοίλης κοιλότητας ή μετά από ψύξη και παραμόρφωση.
Μηχανισμός πυρήνα: ανομοιόμορφη εκκένωση υλικού από την κεφαλή του μηχανήματος → ασύμμετρη αντίσταση διαμόρφωσης → ασυνεπής συστολή ψύξης → λοξή κατανομή δύναμης έλξης.
1、Κεφαλή και καλούπι μήτρας πόρτας WPC (πιο συνηθισμένο – δώστε προτεραιότητα στην αντιμετώπιση προβλημάτων)
αιτία
1. Ανισορροπία καναλιού ροής καλουπιού: σημαντική διαφορά στην αντίσταση ροής μεταξύ του τμήματος νευρώσεων και του εξωτερικού τοιχώματος. το κανάλι ροής τροφοδοσίας για το νεύρο είναι πολύ στενό ή πολύ μακρύ, με αποτέλεσμα πιο αργό ρυθμό ροής υλικού σε σύγκριση με το εξωτερικό τοίχωμα, το οποίο προκαλεί το τράβηγμα και την κάμψη του νεύρου. ή τοπική συσσώρευση υλικού στο κανάλι ροής του νεύρου οδηγεί σε κυμαινόμενους ρυθμούς ροής.
2. Άνισο μονόπλευρο κενό στη μήτρα: η μία πλευρά της άκρης της μήτρας έχει μεγαλύτερο διάκενο ενώ η άλλη πλευρά έχει μικρότερο διάκενο. το υλικό που απορρίπτεται είναι πιο παχύ στη μία πλευρά και πιο λεπτό από την άλλη πλευρά, με αποτέλεσμα μια εγγενή τάση κάμψης κατά την εκτίναξη.
3. Ανομοιόμορφη κατανομή θερμοκρασίας καλουπιού: Η περιοχή της πλευράς παρουσιάζει υπερβολικά υψηλές θερμοκρασίες, καθιστώντας το τήγμα πολύ ρευστό και επιρρεπές σε τέντωμα και απόκλιση. η περιοχή της πλευράς παρουσιάζει υπερβολικά χαμηλές θερμοκρασίες, με αποτέλεσμα υψηλή ελαστικότητα τήγματος και υψηλή εσωτερική τάση, η οποία μπορεί να οδηγήσει σε ανάκαμψη και παραμόρφωση μετά την εκτίναξη του καλουπιού.
4. Συσσώρευση άνθρακα στο κεφάλι. Οπτάνθρακες σκόνης ξύλου που προσκολλώνται στα κανάλια ροής του οπλισμού, οδηγώντας σε τοπική απόφραξη υλικού, διακυμάνσεις του ρυθμού ροής και περιοδική κακή ευθυγράμμιση των ράβδων οπλισμού.
5. Οι ράβδοι οπλισμού (ράβδοι στήριξης πυρήνα μήτρας) είναι παραμορφωμένες ή χαλαρές. η ράβδος τοποθέτησης του πυρήνα της μήτρας δεν είναι ευθυγραμμισμένη, που σημαίνει ότι η θέση διαμόρφωσης του οπλισμού δεν βρίσκεται στο κέντρο, με αποτέλεσμα την άμεση απόκλιση του οπλισμού κατά την εξώθηση.
ο τρόπος αντιμετώπισης μιας κατάστασης
1. Προετοιμασία μήτρας: Τρίψτε το κανάλι ροής νευρώσεων για να εξισορροπήσετε τους ρυθμούς εκκένωσης μεταξύ του εξωτερικού τοιχώματος και του νεύρου. επεκτείνετε κατάλληλα τη θέση της νεύρωσης εντός του καναλιού ροής για να εξασφαλίσετε επαρκή παροχή υλικού νευρώσεων. ο ρυθμός ροής νευρώσεων πρέπει να είναι ελαφρώς ίσος ή ελαφρώς πιο αργός από αυτόν του εξωτερικού τοιχώματος. ο ρυθμός ροής του εξωτερικού τοίχου δεν πρέπει να είναι σημαντικά μεγαλύτερος.
2. Βαθμολογήστε το διάκενο ανοίγματος της μήτρας και ρυθμίστε ομοιόμορφα την ενισχυτική άκρη. επιθεωρήστε τη ράβδο στήριξης του πυρήνα της μήτρας, ασφαλίστε και ευθυγραμμίστε την ομοαξονικότητά της και αντικαταστήστε τυχόν παραμορφωμένες ράβδους στήριξης.
3. Έλεγχος θερμοκρασίας ζώνης: Η θερμοκρασία στη ζώνη ενίσχυσης του πυρήνα του καλουπιού πρέπει να είναι ελαφρώς χαμηλότερη από αυτή του εξωτερικού τοιχώματος για να μειωθεί η ροή του τήγματος και να ελαχιστοποιηθεί η ανάκαμψη. η συνολική θερμοκρασία δεν πρέπει να υπερβαίνει τους 185°C (για σύνθετα υλικά ξύλου-πλαστικού PVC, για να αποφευχθεί η ενανθράκωση της σκόνης ξύλου).
4. Αφαιρείτε τακτικά το καλούπι για να καθαρίσετε το συσσωρευμένο κοκ από το υλικό οπτάνθρακα. κατά τη διάρκεια της διακοπής λειτουργίας του μηχανήματος, εφαρμόστε θερμομόνωση για να αποτρέψετε την ενανθράκωση της σκόνης ξύλου και την πρόσφυση στους τοίχους.
2, WPC πόρτα Σύνθεση και παράγοντες υλικού
αιτία
1. Ανομοιόμορφη κατανομή μεγέθους σωματιδίων και υψηλή περιεκτικότητα σε υγρασία: όταν η υγρασία θερμαίνεται, αφρίζει, δημιουργώντας φυσαλίδες μέσα στη μήτρα. Αυτό οδηγεί σε ασυνεπή τοπική αντοχή και ανομοιόμορφη συρρίκνωση ψύξης, με αποτέλεσμα την κάμψη. Εάν η σκόνη ξύλου είναι πολύ χονδροειδής, ο συντελεστής ελαστικότητας του τηγμένου υλικού παρουσιάζει σημαντικές διακυμάνσεις.
2. Ανισορροπία λίπανσης – Υπερβολική εξωτερική ολίσθηση: Η επιφάνεια του τήγματος είναι πολύ ολισθηρή, με αποτέλεσμα την κακή επαφή μεταξύ της νεύρωσης και του χιτωνίου διαμόρφωσης, η οποία μπορεί να οδηγήσει σε απόκλιση. – Ανεπαρκής εξωτερική ολίσθηση: Η υψηλή τριβή προκαλεί την παραμόρφωση της νεύρωσης υπό μονόπλευρη έλξη από το χιτώνιο διαμόρφωσης. – Ανεπαρκής εσωτερική ολίσθηση: Η υψηλή ελαστικότητα τήγματος οδηγεί σε ανάκαμψη κατά την εκτίναξη από το καλούπι.
3. Υπερβολική περιεκτικότητα πληρωτικού ανθρακικού ασβεστίου: μειώνει την ολκιμότητα του τήγματος και μειώνει την σκληρότητα του λαιμού, καθιστώντας το υλικό ευαίσθητο σε παραμόρφωση εφελκυσμού.
4. Ανομοιόμορφη ανάμειξη υλικών και διακύμανση παρτίδας: περιοδικές αλλαγές στο ιξώδες του τήγματος, ποικίλο πάχος των ράβδων οπλισμού και εμφάνιση κάμψης S.
ο τρόπος αντιμετώπισης μιας κατάστασης
1. Ξήρανση σε σκόνη ξύλου – ελεγχόμενη περιεκτικότητα σε υγρασία <1%; ομοιόμορφο μέγεθος σωματιδίων της σκόνης ξύλου για να αποφευχθεί ο υπερβολικός σχηματισμός χονδροειδούς σκόνης.
2. Ρυθμίστε με ακρίβεια το σύστημα λίπανσης: μειώστε την υπερβολική εξωτερική τριβή. εξασφάλιση επαρκούς εσωτερικής τριβής για τη βελτίωση της ομοιογένειας του τήγματος. κάντε μικρές ρυθμίσεις στον σταθεροποιητή για να εγγυηθείτε τη θερμική σταθερότητα.
3. Σταθερή διαδικασία ανάμειξης: Η θερμοκρασία ανάμειξης υψηλής ταχύτητας και η θερμοκρασία εκκένωσης ψύξης είναι σταθερές και ο χρόνος ανάμειξης ανά παρτίδα είναι σταθερός.
3, Σύστημα Ψύξης Διαμόρφωσης Βαθμονόμησης (Το στάδιο διαμόρφωσης είναι κρίσιμο για τη διαμόρφωση νευρώσεων)
αιτία
1. Ασυμμετρία μεταξύ του αριστερού και του δεξιού χιτωνίου σχηματισμού κενού: η υπερβολική αναρρόφηση κενού στη μία πλευρά τραβά τις νευρώσεις προς αυτή την πλευρά, προκαλώντας κακή ευθυγράμμιση των πλευρών. Το υπερβολικό κενό τραβάει απευθείας τις νευρώσεις με λεπτό τοίχωμα, με αποτέλεσμα την παραμόρφωση. Το ανεπαρκές κενό εμποδίζει το προφίλ να προσκολληθεί σωστά στο χιτώνιο διαμόρφωσης, οδηγώντας σε αστάθεια θέσης.
2. Ανομοιόμορφη ψύξη του καναλιού νερού της κοιλότητας του καλουπιού: η εσωτερική πλευρά ψύχεται γρήγορα και συρρικνώνεται νωρίς, οδηγώντας σε σκλήρυνση. η εξωτερική πλευρά ψύχεται πιο αργά και συνεχίζει να συρρικνώνεται, δημιουργώντας ένα διαφορικό συρρίκνωσης που προκαλεί την κάμψη της ράβδου οπλισμού μετά την ψύξη.
3. Φθορά ή κακή ευθυγράμμιση της θυρίδας οδηγού εισόδου στο χιτώνιο διαμόρφωσης: όταν το προφίλ εισάγεται στο χιτώνιο διαμόρφωσης, δεν είναι κεντραρισμένο, με αποτέλεσμα η νεύρωση να λυγίζει αναγκαστικά εκτός ευθυγράμμισης.
4. Οι εσωτερικές νευρώσεις του χιτωνίου διαμόρφωσης αντιστοιχούν στα γρέζια και στα σκαλοπάτια της κοιλότητας του καλουπιού. η μονόπλευρη αντίσταση τριβής είναι υψηλή.
ο τρόπος αντιμετώπισης μιας κατάστασης
1. Ρυθμίστε ανεξάρτητα το κενό και στις δύο πλευρές για να εξασφαλίσετε ισορροπημένα επίπεδα κενού. Μην αυξάνετε το κενό αυθαίρετα. το επίπεδο κενού σε περιοχές με λεπτά τοιχώματα θα πρέπει να μειωθεί κατάλληλα.
2. Επιθεωρήστε το κύκλωμα νερού για τυχόν διαρροές ή μπλοκαρίσματα. καθαρίστε τυχόν φραγμένες διόδους νερού. Εγκαταστήστε πρόσθετα κυκλώματα νερού ψύξης στις θέσεις των αντίστοιχων κοιλοτήτων καλουπιού για να εξασφαλίσετε ομοιόμορφη ψύξη. παρακολουθήστε τις θερμοκρασίες του νερού εισόδου και εξόδου.
3. Ρυθμίστε το σταθμό ρύθμισης για να βεβαιωθείτε ότι η κεφαλή της μήτρας, το χιτώνιο ρύθμισης και ο μηχανισμός έλξης είναι όλα ομοαξονικά. Τρίψτε τυχόν γρέζια στο μανίκι ρύθμισης. αντικαταστήστε το χιτώνιο ρύθμισης εάν εντοπιστεί σοβαρή φθορά.
4, Διαδικασία εξώθησης έλξης και κύριας μηχανής
αιτία
1. Ανομοιόμορφος συγχρονισμός έλξης ή ανομοιόμορφη τάση ιμάντα (άνιση τάση στην αριστερή και τη δεξιά πλευρά). ανομοιόμορφη κάθετη ή πλευρική δύναμη έλξης (η μία πλευρά πιο σφιχτή από την άλλη), υποβάλλοντας το προφίλ σε πλευρικές δυνάμεις και αναγκάζοντας τις εσωτερικές νευρώσεις να κάμπτονται. κυμαινόμενη ταχύτητα έλξης (που ποικίλλει μεταξύ γρήγορης και αργής), με αποτέλεσμα αλλαγές στην επιμήκυνση της πλευράς.
2. Αναντιστοιχία μεταξύ της ταχύτητας εξώθησης και της ταχύτητας έλξης: Εάν η ταχύτητα έλξης είναι πολύ υψηλή, η νεύρωση τεντώνεται και αραιώνεται, δημιουργώντας εσωτερικές τάσεις εφελκυσμού. κατά την αφαίρεση από τη διαδικασία σχεδίασης, αναπηδά και λυγίζει. εάν η ταχύτητα έλξης είναι πολύ χαμηλή, η νεύρωση συμπιέζεται και διογκώνεται, υφίσταται παραμόρφωση.
3. Ασταθής ταχύτητα περιστροφής βίδας. κυμαινόμενη πίεση τήγματος: παλλόμενη εκκένωση, περιοδική μεταβολή στο πάχος της πλευράς, που παρουσιάζει κυματιστή καμπυλότητα.
4. Η απόσταση (διάκενο αέρα) μεταξύ του ακροφυσίου της μήτρας και του χιτωνίου διαμόρφωσης είναι λανθασμένη: εάν το διάκενο αέρα είναι πολύ μεγάλο, το λιωμένο υλικό θα τεντωθεί ελεύθερα στον αέρα, καθιστώντας το επιρρεπές σε απόκλιση. εάν το διάκενο αέρα είναι πολύ μικρό, μπορεί να προκαλέσει σύγκρουση του υλικού με τη μήτρα.
ο τρόπος αντιμετώπισης μιας κατάστασης
1. Βαθμονόμηση τρακτέρ: Διασφαλίστε ομοιόμορφη τάνυση του ιμάντα και στις δύο πλευρές και επιθεωρήστε τη φθορά του ιμάντα. επαληθεύστε τη σταθερότητα της ταχύτητας έλξης.
2. Ταίριασμα ταχυτήτων εξώθησης και τραβήγματος: Διατηρήστε το ρυθμό τάνυσης της πλευράς στο ελάχιστο. για προφίλ ξύλου-πλαστικού, στοχεύστε στον χαμηλότερο δυνατό ρυθμό τεντώματος για να μειώσετε την εσωτερική καταπόνηση.
3. Διατηρήστε σταθερή πίεση στο σύστημα. Ελέγξτε εάν η οθόνη του φίλτρου είναι βουλωμένη. βεβαιωθείτε ότι η διαμόρφωση της οθόνης του φίλτρου είναι κατάλληλη για την ελαχιστοποίηση των παλμών πίεσης.
4. Το διάκενο αέρα πρέπει να διατηρείται εντός 10–20 mm για να αποφευχθεί οποιαδήποτε πλευρική μετατόπιση του προφίλ πριν εισέλθει στο χιτώνιο διαμόρφωσης.
5, Τελική ανάκαμψη (οι ράβδοι οπλισμού παραμορφώνονται σταδιακά μετά την ολοκλήρωση της ψύξης)
Αιτία: Υπολειμματική εσωτερική καταπόνηση, ακατάλληλη κλίση ψύξης, υπερβολικά γρήγορη ψύξη της επιφάνειας, συνεχιζόμενη εσωτερική συστολή και επακόλουθη παραμόρφωση της νεύρωσης. Αντίμετρα: Επεκτείνετε το μήκος της δεξαμενής νερού ψύξης και προσθέστε μεταψύξη. ρυθμίστε την κλίση ψύξης από υψηλή σε χαμηλή και αποφύγετε την απότομη ψύξη. μειώστε κατάλληλα την αναλογία σχεδίασης.