Πώς να λύσετε το πρόβλημα του κιτρίνισμα κατά την εξώθηση σωλήνων PVC;
Αποχρωματισμός σωλήνα PVC κατά την εξώθηση: Αρχή + Αλληλουχία αντιμετώπισης προβλημάτων + Λύσεις
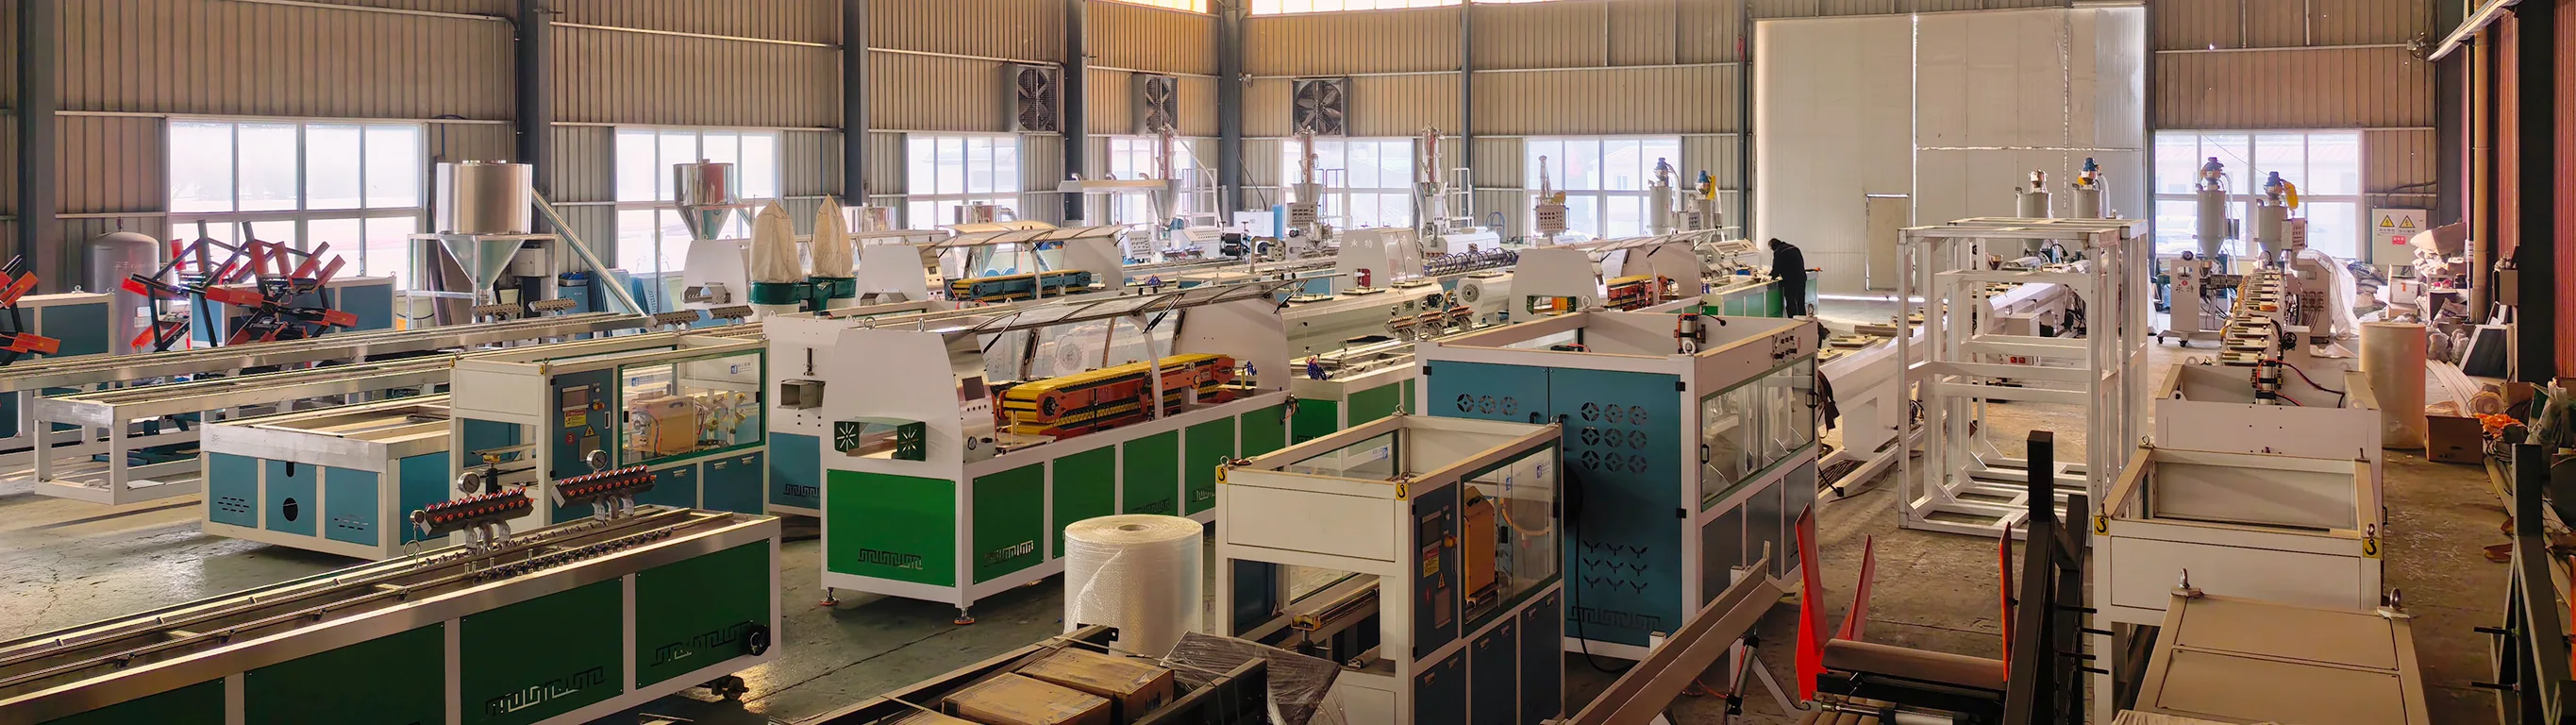
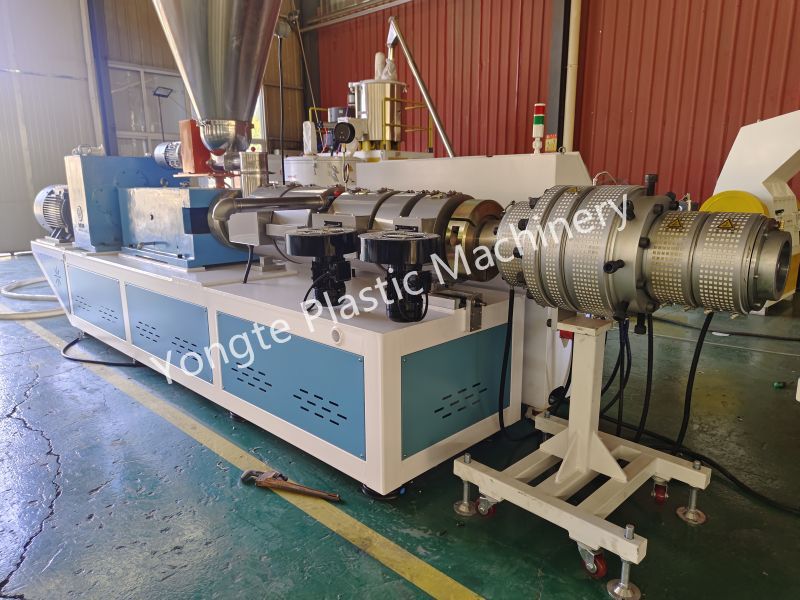
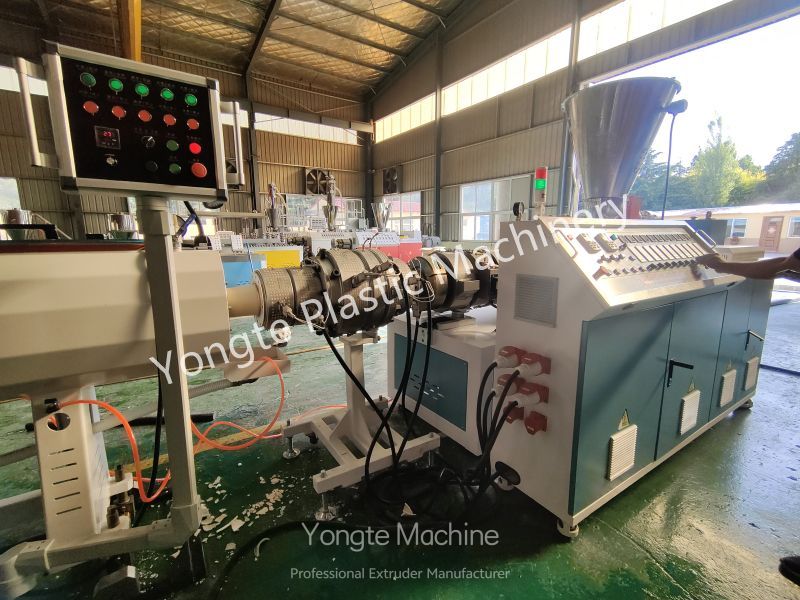
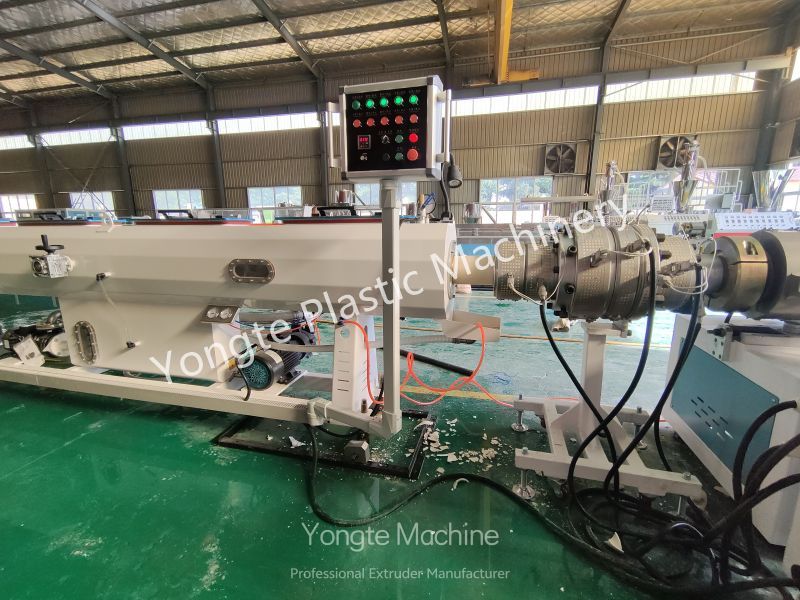
Η γραμμή παραγωγής σωλήνων PVC Yongte είναι δομικά βελτιστοποιημένη για να αντιμετωπίσει το κοινό πρόβλημα του αποχρωματισμού κατά την εξώθηση σωλήνων PVC. Το κανάλι ροής βιδών διαθέτει στρογγυλεμένες μεταβάσεις για την ελαχιστοποίηση της στασιμότητας του υλικού σε νεκρές ζώνες, αποτρέποντας αποτελεσματικά την τοπική κατακράτηση υλικού, την υποβάθμιση ή τον αποχρωματισμό. Ο εξοπλισμός είναι επίσης εξοπλισμένος με ένα ανεξάρτητο σύστημα ελέγχου θερμοκρασίας ψύξης βιδών που επιτρέπει την ακριβή ρύθμιση της θερμοκρασίας, αποτρέποντας την υπερθέρμανση του εσωτερικού υλικού που προκαλείται από τη συσσωρευμένη θερμότητα τριβής στη βίδα. Όταν συνδυάζεται με την ενσωματωμένη ηλεκτρονική μονάδα παρακολούθησης θερμοκρασίας για τη γραμμή παραγωγής, αυτό το σύστημα μπορεί να συλλέξει δεδομένα θερμοκρασίας σε πραγματικό χρόνο από κάθε τμήμα της κάννης και της κεφαλής, να ανιχνεύσει αμέσως ανωμαλίες όπως η μετατόπιση του θερμοστοιχείου ή τοπική υπερθέρμανση και να βοηθήσει το προσωπικό παραγωγής να εντοπίσει γρήγορα τις βασικές αιτίες του αποχρωματισμού, μειώνοντας έτσι τον χρόνο διακοπής της παραγωγής που σχετίζεται με αυτό το ζήτημα.
Η βασική αιτία του κιτρίνισμα του PVC: η θέρμανση ή η διατμητική τάση προκαλεί την απελευθέρωση HCl από το PVC, οδηγώντας στο σχηματισμό συζευγμένων διπλών δεσμών. Αυτό το HCl στη συνέχεια επιταχύνει την περαιτέρω αποικοδόμηση (αποσύνθεση τύπου φερμουάρ). για τα συστήματα ασβεστίου-ψευδαργύρου, πρέπει να λαμβάνεται μέριμνα για την πρόληψη της καύσης ψευδαργύρου (η ισχυρή καταλυτική αποσύνθεση του ZnCl2). Γρήγορη διαγνωστική προσέγγιση: το συνολικό ομοιόμορφο κιτρίνισμα συνήθως οφείλεται σε ζητήματα που σχετίζονται με τη θερμοκρασία, τους σταθεροποιητές ή τον χρόνο παραμονής. Οι κίτρινες λωρίδες ή το τοπικό κιτρίνισμα υποδηλώνουν συσσώρευση υλικού στο καλούπι ή στη νεκρή ζώνη της βίδας. Το κιτρίνισμα μετά την εκκίνηση ή τον τερματισμό λειτουργίας προκαλείται από κατακράτηση υλικού εντός της ζώνης θέρμανσης, που οδηγεί σε υποβάθμιση.
I. Προσαρμογή διαδικασίας (Δώστε προτεραιότητα στις προσαρμογές της διαδικασίας – αυτές συνεπάγονται τις τροποποιήσεις με το χαμηλότερο κόστος)
1. Έλεγχος θερμοκρασίας (πιο συνηθισμένος)
Αναφορά ζώνης εξώθησης άκαμπτου PVC-U: Θερμοκρασία καλουπιού: 155–170°C. Θερμοκρασία κεφαλής/καλουπιού: 165–175°C; Απαγορεύεται αυστηρά η θερμοκρασία του καλουπιού να υπερβαίνει τους 180°C για παρατεταμένες περιόδους.
1. Μειώστε σταδιακά τις θερμοκρασίες της κάννης, της φλάντζας και της μήτρας. δώστε προτεραιότητα στη μείωση της θερμοκρασίας της μήτρας και της κεφαλής της μήτρας (καθώς η μήτρα είναι πιο ευαίσθητη στη συσσώρευση υλικού και στην υπερθέρμανση).
2. Επαληθεύστε το θερμοστοιχείο και το πηνίο θέρμανσης: Η μετατόπιση του θερμοστοιχείου μπορεί να κάνει την εμφανιζόμενη θερμοκρασία να φαίνεται κανονική ενώ η πραγματική τοπική θερμοκρασία μπορεί να είναι αυξημένη. επιθεωρήστε τον ανεμιστήρα ψύξης.
3. Βιδωτό κύκλωμα λαδιού ψύξης: Αποτυχία ψύξης της εσωτερικής βίδας, συσσώρευση θερμότητας τριβής και εσωτερική υπερθέρμανση του υλικού (το οποίο φαίνεται κιτρινισμένο) – αυτά τα φαινόμενα συχνά παραβλέπονται εύκολα.
2. Ρυθμός διάτμησης και χρόνος παραμονής
1. Μειώστε την ταχύτητα του κύριου κινητήρα, αυξήστε κατάλληλα τον ρυθμό τροφοδοσίας, ελαχιστοποιήστε τη θέρμανση διάτμησης και συντομεύστε τον χρόνο παραμονής του υλικού. Όσο μεγαλύτερη είναι η ταχύτητα περιστροφής, τόσο μεγαλύτερη είναι η θέρμανση διάτμησης.
2. Μην αφήνετε το μηχάνημα σε αδράνεια για μεγάλες περιόδους. κατά τη διακοπή της λειτουργίας, ο κάδος υλικών πρέπει να αδειάσει. Απαγορεύεται αυστηρά να αφήνετε υλικό παγιδευμένο μέσα στον καυτό κάδο του μηχανήματος – αν το αφήσετε εκεί για λίγα μόνο λεπτά, το υλικό θα υποβαθμιστεί και θα κιτρινίσει.
3. Έλεγχος αναλογίας ανακυκλωμένων υλικών: Επειδή το ανακυκλωμένο υλικό υφίσταται πολλαπλούς κύκλους θέρμανσης, γεγονός που αυξάνει την κατανάλωση σταθεροποιητών, συνιστάται η περιεκτικότητα σε ανακυκλωμένο υλικό να είναι ≤15%. το ανακυκλωμένο υλικό πρέπει να κοσκινίζεται για να αφαιρεθούν τυχόν σωματίδια οπτάνθρακα. υπερβολικές ποσότητες ανακυκλωμένου υλικού μπορεί να προκαλέσουν συνεχές κιτρίνισμα.
3. Στάδιο ανάμειξης (συχνά παραβλέπεται από πολλούς κατασκευαστές)
· Η τελική θερμοκρασία ανάμειξης δεν πρέπει να είναι υπερβολικά υψηλή (συνήθως 110–120°C) και ο χρόνος ανάμειξης δεν πρέπει να είναι πολύ μεγάλος. η θερμοκρασία εκκένωσης μετά την κρύα ανάμειξη πρέπει να είναι ≤50°C.
· Η ανεπαρκής ψύξη της ένωσης θερμής ανάμιξης οδηγεί σε πρόωρη αποικοδόμηση του σταθεροποιητή, καθιστώντας το εξωθημένο προϊόν επιρρεπές σε κιτρίνισμα. Η απορρόφηση υγρασίας από το ανθρακικό ασβέστιο μπορεί επίσης να επηρεάσει τα συστήματα πλαστικοποίησης και σταθεροποίησης.
II. Βελτιστοποίηση φόρμουλας (Όταν το προϊόν παραμένει κίτρινο μετά την προσαρμογή της διαδικασίας - τότε προσαρμόστε τον τύπο)
1. Θερμικός σταθεροποιητής (Πυρήνας)
· Σύστημα άλατος μολύβδου: Αυξήστε την ποσότητα του σταθεροποιητή και επιλέξτε βαθμό θερμικής σταθερότητας μακράς διαρκείας.
· Σύστημα ασβεστίου-ψευδαργύρου: Αποφύγετε την απλή προσθήκη περίσσειας αλάτων ψευδαργύρου, καθώς αυτό μπορεί να οδηγήσει σε έγκαυμα ψευδαργύρου. συνδυάζονται με βοηθητικούς σταθεροποιητές (πολυόλες, β-δικετόνες, υδροταλκίτης) για να σχηματίσουν σύμπλοκο ZnCl2 και αναστέλλουν την καταλυτική αποικοδόμηση. προσθέστε μια μικρή ποσότητα αντιοξειδωτικού παρεμποδισμένης φαινόλης (1010).
Ξαφνικό κιτρίνισμα μετά την αλλαγή της παρτίδας σταθεροποιητή – δώστε προτεραιότητα στον προσδιορισμό του αν η ποιότητα του σταθεροποιητή ή το αποτελεσματικό περιεχόμενο είναι ανεπαρκές.
2. Ισορροπία λίπανσης (Πολύ υψηλή συχνότητα! Το υγρό μπορεί επίσης να γίνει κίτρινο εάν ο σταθεροποιητής είναι ανεπαρκής)
Ανεπαρκής εξωτερική λίπανση: τα υλικά προσκολλώνται σε μεταλλικές επιφάνειες, υπερβολική πλαστικοποίηση, αυξημένη διατμητική τάση – με αποτέλεσμα κιτρίνισμα και ευθραυστότητα του σωλήνα. υπερβολική εξωτερική λίπανση: κακή πλαστικοποίηση, τραχιά εσωτερική επιφάνεια τοιχώματος.
· Εσωτερική λίπανση (στεατικό οξύ, εστέρες): μειώνει την εσωτερική τριβή εντός του τήγματος. Εξωτερική λίπανση (κερί PE, οξειδωμένο κερί): εμποδίζει το τήγμα να προσκολληθεί στις επιφάνειες της βίδας ή της μήτρας.
· Το σύστημα ασβεστίου-ψευδαργύρου είναι πιο ευαίσθητο στις συνθήκες λίπανσης. Οι εσωτερικές και εξωτερικές παράμετροι ολίσθησης πρέπει να ταιριάζουν σωστά – δεν αρκεί απλώς να ρυθμίσετε τον σταθεροποιητή.
3. Filler και Pigment
· Ανθρακικό ασβέστιο: Χρησιμοποιήστε σκόνη ασβεστίου με χαμηλά επίπεδα βαρέων μετάλλων και χαμηλή περιεκτικότητα σε σίδηρο. Τα ιόντα σιδήρου μπορούν να καταλύσουν την αποικοδόμηση του PVC. η σκόνη ασβεστίου πρέπει να στεγνώσει εάν γίνει υγρή.
· Διοξείδιο του τιτανίου: Για συστήματα παροχής νερού ή εφαρμογές σωληνώσεων εξωτερικού χώρου – χρησιμοποιήστε ρουτίλιο-TiO2, το οποίο προσφέρει εξαιρετική αντοχή στις καιρικές συνθήκες. Η ανατάση-TiO2 είναι ευαίσθητη στη φωτοεπαγόμενη γήρανση και μπορεί να κιτρινίσει με την πάροδο του χρόνου. Η ανεπαρκής περιεκτικότητα σε διοξείδιο του τιτανίου έχει ως αποτέλεσμα κακή λευκότητα και οπτικά κιτρινωπή εμφάνιση.
· Φθορίζοντες λευκαντικοί παράγοντες: Πρόκειται για οπτικούς συμπληρωματικούς παράγοντες που δεν αντιμετωπίζουν το ίδιο το θέμα της θερμικής αποδόμησης. βελτιώνουν μόνο τη λευκότητα της επιφάνειας και δεν μπορούν να χρησιμεύσουν ως υποκατάστατα των σταθεροποιητών.
III. Εξοπλισμός και καθαρισμός (Εστιάστε στο κιτρίνισμα με ρίγες και το διακοπτόμενο κιτρίνισμα)
1. Βιδώστε, κάννη, φορείο διακλάδωσης και νεκρές ζώνες μήτρας: Πραγματοποιήστε αποσυναρμολόγηση τερματισμού λειτουργίας και επιθεώρηση για να αφαιρέσετε συσσωρευμένες εναποθέσεις άνθρακα και οπτάνθρακα. Το στάσιμο υλικό θα μεταφέρεται συνεχώς στη λιωμένη μάζα, σχηματίζοντας κίτρινες γραμμές ή λωρίδες.
2. Φθορά βίδας: Το αυξημένο διάκενο βίδας/κύλινδρου οδηγεί σε ανακυκλοφορία υλικού, παρατεταμένο χρόνο παραμονής και επαναλαμβανόμενη θερμική υποβάθμιση. Η σοβαρή φθορά απαιτεί επισκευή ή αντικατάσταση της βίδας.
3. Μεταλλικές ακαθαρσίες: ρινίσματα σιδήρου ή σκουριά ανακατεμένα στο βαρέλι. Τα μεταλλικά ιόντα καταλύουν την αποσύνθεση του PVC. το σύστημα ανάμειξης πρέπει να είναι εξοπλισμένο με διαδικασία αφαίρεσης σιδήρου.
IV. Διαδικασία γρήγορης αντιμετώπισης προβλημάτων (επιτόπια ακολουθία λειτουργίας)
1. Παρατηρήστε το κιτρίνισμα: ομοιόμορφο κίτρινο → διαδικασία παραγωγής/συντηρητικό πρόσθετο. κίτρινες ρίγες → συγκράτηση υλικού λόγω βίδας καλουπιού. κιτρίνισμα κατά την εκκίνηση ή τον τερματισμό λειτουργίας → ζήτημα που σχετίζεται με το χρόνο διατήρησης υλικού
2. Επαλήθευση θερμοκρασίας: Επιβεβαιώστε εάν το θερμοστοιχείο και το σύστημα ψύξης με βίδες λειτουργούν σωστά. πραγματοποιήστε μια δοκιμαστική λειτουργία μειώνοντας ελαφρά τη θερμοκρασία της κεφαλής του μηχανήματος.
3. Μειώστε την ταχύτητα του κύριου κινητήρα, διατηρήστε σταθερή τροφοδοσία και ελαχιστοποιήστε τη θερμότητα διάτμησης.
4. Καθαρίστε τη βίδα και την κεφαλή μήτρας από υπολείμματα οπτάνθρακα.
5. Ελέγξτε την αναλογία προσθήκης υλικού ανακύκλωσης. να αναστείλει προσωρινά τη δοκιμαστική επαλήθευση της παραγωγής υλικών ανακύκλωσης.
6. Επαληθεύστε τη διαδικασία ανάμειξης κρύο-ζεστό και την περιεκτικότητα σε υγρασία της σκόνης ασβεστίου.
7. Τελική ρύθμιση της σύνθεσης του σταθεροποιητή και του συστήματος λίπανσης
V. Συνήθεις παγίδες και προειδοποιήσεις
1. Ακόμη και όταν προστίθενται επιπλέον σταθεροποιητές, το λιπαντικό εξακολουθεί να γίνεται κίτρινο λόγω ανισορροπίας. Η τυφλή αύξηση της ποσότητας των αλάτων ψευδαργύρου στη σύνθεση ασβεστίου-ψευδαργύρου μπορεί να οδηγήσει σε βραχυπρόθεσμη λεύκανση, ακολουθούμενη από μαύρισμα του στρώματος ψευδαργύρου με την πάροδο του χρόνου.
2. Οι φθορίζοντες λευκαντικοί παράγοντες παρέχουν απλώς οπτική κάλυψη και δεν μπορούν να αποτρέψουν τη θερμική αποικοδόμηση του PVC. Η εξώθηση σε υψηλή θερμοκρασία θα εξακολουθεί να οδηγεί σε αποσύνθεση.
3. Ένας ακατάλληλος λόγος συμπίεσης μήτρας ή οι νεκρές ζώνες του καναλιού ροής μπορεί να προκαλέσουν τοπική στασιμότητα του υλικού, οδηγώντας στην επίμονη εμφάνιση μιας κίτρινης γραμμής.